
锂电池产线工控机怎么选?从涂布到化成分容的工序需求与配置要点
锂电池产线工控机选型,不是"选一台配置高的工控机"就行。涂布车间有NMP溶剂挥发,需要防腐蚀和防爆;卷绕机需要EtherCAT多轴同步控制,通信周期低于1ms;注液区存在电解液蒸气,设备必须达到Ex防爆等级;化成柜和分容柜需要7×24小时连续运行,一次死机就可能导致整批电芯报废。不同工序的环境条件、运动控制需求和安全标准差异很大,选型时如果只看CPU主频和内存容量,到货后可能发现防爆等级不满足消防验收、串口数量不够连接化成柜、或者EtherCAT主站延迟太高导致涂布张力波动。真正要确认的是:每个工序需要什么类型的工控机、什么防爆等级、什么通信协议、以及多大规模的产线需要什么配置档次。
一、锂电产线为什么对工控机要求苛刻
锂电池制造涵盖涂布、辊压分切、卷绕或叠片、注液、化成、分容、模组组装等工序,是一条典型的高洁净度、长流程、多工序产线。工控机在锂电产线中不是简单的"放一台电脑在旁边",而是承担运动控制上位机、数据采集节点、产线MES终端和检测系统算力平台等多个角色。
锂电行业对工控机的要求远高于一般工业场景,原因在于三个核心特征:
- 安全红线硬: 电解液属于甲乙类火灾危险品,注液、化成等区域存在可燃性蒸气,国家强制标准《锂离子电池工厂设计标准》(GB51377-2019)和《锂离子电池生产安全规范》(AQ 7017—2025)对防爆电气设备有明确要求,防爆等级不达标无法通过消防验收。
- 工艺精度高: 涂布的面密度精度要求±1%以内,卷绕张力波动需要控制在±0.3N以内,这些精度依赖EtherCAT等实时以太网的微秒级同步周期,工控机的通信延迟直接影响产品一致性。
- 运行时间长: 化成和分容工序的充放电测试周期动辄72小时以上,一旦工控机死机或数据丢失,整批电芯的测试数据作废,直接损失可达数十万元。
这意味着选型时必须把防爆等级、通信协议实时性、7×24小时稳定性和数据可靠性放在CPU性能之前考量。
二、六大核心工序的工控机需求分析
1. 涂布工序:溶剂环境与高精度运动控制
涂布是锂电产线的第一道核心工序。放卷、牵引、涂布、收卷四个工位通常由多台伺服电机驱动,需要多轴同步控制。工控机在此处承担运动控制上位机角色,需要通过EtherCAT总线与伺服驱动器通信,实现张力闭环和自动纠偏。
环境方面,涂布车间使用NMP(N-甲基吡咯烷酮)作为正极浆料溶剂,NMP蒸气对电子元器件有腐蚀性。工控机需要全密闭无风扇设计,外壳具备防腐蚀能力,接口处需要密封处理。
2. 辊压与分切:连续生产与数据记录
辊压机将涂布后的极片压实到目标厚度,分切机将极片分切成所需宽度。这两个工序连续运行,工控机需要实时采集厚度和宽度数据,并与MES系统同步生产批次信息。此处对工控机的要求是稳定运行能力和多串口/网口配置,防爆要求相对较低。
3. 卷绕或叠片:精密多轴同步
卷绕机将正极片、隔膜和负极片卷绕成电芯,叠片机则逐层叠放。两种设备都涉及多轴精密运动控制,对EtherCAT通信周期的要求极高。工控机需要支持PCIe扩展EtherCAT主站卡,或通过专用运动控制接口与PLC协同。环境方面,卷绕车间要求洁净度,但无防爆要求。
4. 注液工序:电解液腐蚀与防爆红线
注液是整个锂电产线防爆要求最严格的工序。电解液(主要成分为碳酸酯类有机溶剂和LiPF6)属于甲乙类火灾危险品,注液区存在挥发性可燃蒸气。根据GB51377-2019标准,注液区的电气设备必须满足Ex防爆要求,防护等级不低于IP65。工控机在此处承担配方管理和注液量控制的角色,需要配备本安型接口或隔离栅。
5. 化成与分容:长时间运行与数据完整性
化成是对注液后的电芯进行首次充放电激活,分容是测试电芯容量分档。两个工序的充放电周期通常为72-120小时,期间工控机需要持续采集电压、电流和温度数据,每个化成柜可能包含数十至上百个通道。工控机在此处的核心要求是:7×24小时零故障运行、大容量数据存储、断电数据保护和多通道串口/网口通信能力。
6. 模组与PACK组装:MES对接与AOI检测
模组组装线将电芯焊接成模组,PACK线将模组组装成电池包。此处工控机承担MES数据采集终端、AOI(自动光学检测)算力平台和焊接质量监控三个角色。需要配置高性能CPU(支持图像处理)、多网口(对接MES和PLC)和PCIe扩展(可能需要图像采集卡或GPU)。
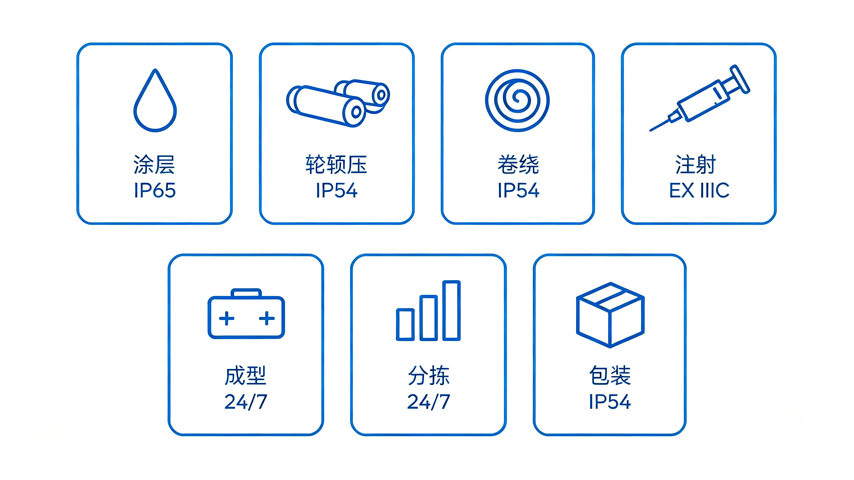
三、工序×环境×工控机类型×防护等级对照表
将六大工序的需求系统整理为选型对照表,帮助采购和工程师快速定位每个工序的工控机类型和关键参数:
| 工序 | 环境特征 | 推荐IPC类型 | 防护等级 | 防爆要求 | 核心通信协议 |
|---|---|---|---|---|---|
| 涂布 | NMP溶剂蒸气、导电粉尘 | 无风扇嵌入式BOX PC | IP65 | Ex(视区域定) | EtherCAT、Modbus TCP |
| 辊压分切 | 一般工业环境 | 嵌入式BOX PC或1U上架 | IP54 | 无 | Modbus TCP、OPC UA |
| 卷绕/叠片 | 洁净车间 | 嵌入式BOX PC | IP54 | 无 | EtherCAT、PROFINET |
| 注液 | 电解液蒸气、甲乙类 | 防爆型工控机 | IP66 | ExⅡC | Modbus RTU、Modbus TCP |
| 化成 | 高温、长时间运行 | 1U/2U上架式工控机 | IP20(柜内) | Ex(柜外区域) | Modbus RTU、CAN |
| 分容 | 高温、长时间运行 | 1U/2U上架式工控机 | IP20(柜内) | Ex(柜外区域) | Modbus RTU、CAN |
| 模组/PACK | 焊接烟尘、一般环境 | 4U上架式+工业平板 | IP54 | 无 | Modbus TCP、OPC UA、PROFINET |
从表中可以看出,涂布和注液是两个最关键的选型难点:涂布需要无风扇密封+EtherCAT实时控制,注液需要Ex防爆+IP66防护。化成和分容虽然环境要求不高(部署在控制柜内),但对7×24小时运行稳定性和数据完整性要求极高。关于工控机防护等级的详细选型标准,可参考工控机防护等级怎么选?IP54、IP65和IP67对应哪些工业环境。无风扇散热方案的选择依据,可参考无风扇和有风扇工控机怎么选?看粉尘、温度与维护周期。
四、防爆与安全认证要求详解
防爆是锂电产线工控机选型的第一条红线。根据《锂离子电池工厂设计标准》(GB51377-2019)和《锂离子电池生产安全规范》(AQ 7017—2025),注液区、电解液储存间和化成分容区域的电气设备必须满足防爆要求。
防爆等级怎么选
锂电产线中常见的防爆区域等级如下:
| 区域 | 爆炸危险区域划分 | 设备防爆等级要求 | 典型工序 |
|---|---|---|---|
| 电解液储存间 | 1区或2区 | ExdⅡBT4或ExdⅡCT4 | 电解液存放 |
| 注液区 | 2区 | ExⅡC(不低于) | 注液 |
| 化成柜区域 | 2区(视通风条件) | Ex(柜体外部设备) | 化成 |
| 涂布区 | 非防爆区(有NMP但无电解液) | 无防爆要求,需防腐蚀 | 涂布 |
| 其他工序 | 非防爆区 | 无防爆要求 | 辊压、卷绕、模组 |
实际项目中,防爆工控机的选择需要确认三个要点:一是防爆类型(隔爆型Exd、本安型Exi、增安型exe),锂电行业注液区常用隔爆型;二是温度组别(T4适用于大多数有机溶剂环境);三是气体类别(ⅡC为最高级别,涵盖氢气,ⅡB覆盖常见溶剂蒸气)。防爆认证证书必须在采购前索取原件,不能仅凭厂商口头承诺。
除防爆外,锂电行业还要求设备具备3C认证,部分出口型产线还需要CE和UL认证。关于认证的系统选型方法,可参考工控机选型需要看哪些认证?3C、CE、FCC与行业专用认证对照指南。
五、通信协议与实时控制需求
锂电产线对通信协议的需求可以分为三类:运动控制类、数据采集类和产线管理类。三类协议对工控机硬件接口的要求不同。
运动控制类(EtherCAT): 涂布、卷绕和叠片工序需要多轴高精度同步控制,通常采用EtherCAT总线。工控机需要支持PCIe EtherCAT主站卡,或通过软主站实现(需要实时操作系统支持)。同步周期通常要求低于1ms,这对工控机的CPU性能和操作系统实时性提出了明确要求。关于EtherCAT等通信协议的硬件接口选型,可参考工控机要支持哪些通信协议?Modbus、Profinet与EtherCAT的硬件接口与选型。
数据采集类(Modbus RTU/TCP、CAN): 化成柜和分容柜的通道数据通常通过Modbus RTU(串口)或CAN总线采集。一台工控机可能需要管理数十至上百个通道,串口数量需求通常在4-16口之间。Modbus TCP则用于与上位MES和SCADA系统的数据上报。
产线管理类(OPC UA、PROFINET): 模组/PACK组装线需要与MES系统对接,OPC UA是主流的数据交换协议。此处工控机需要双网口或三网口配置,分别连接产线设备网和管理网。
| 协议类型 | 典型协议 | 硬件接口需求 | 主要应用工序 | 关键参数 |
|---|---|---|---|---|
| 运动控制 | EtherCAT | PCIe扩展卡或专用网口 | 涂布、卷绕、叠片 | 同步周期<1ms |
| 数据采集 | Modbus RTU | 隔离串口×4-16口 | 化成、分容 | 多通道并发采集 |
| 数据采集 | CAN | CAN接口卡 | 化成、分容 | 通道数与BMS协议匹配 |
| 产线管理 | Modbus TCP | 双千兆网口 | 全工序 | MES数据上报 |
| 产线管理 | OPC UA | 标准网口 | 模组PACK | MES数据交换 |
| 设备集成 | PROFINET | 标准网口或PCIe卡 | 模组PACK(西门子PLC) | 与PLC品牌匹配 |
六、国产化适配需求
随着新能源行业成为国家战略支柱产业,越来越多的锂电企业被纳入信创合规范围,要求产线设备核心硬件国产化。工控机作为产线核心控制设备,国产化适配需求主要体现在三个层面:
- CPU平台: 飞腾D2000和飞腾E2000是目前锂电行业应用较多的国产处理器平台。化成和分容等数据采集型工序对CPU性能要求不高,飞腾E2000的双核配置已可满足Modbus多通道采集需求。涂布和卷绕等运动控制上位机如果运行EtherCAT软主站,建议选用飞腾D2000多核型号。
- 操作系统: 银河麒麟和统信UOS是锂电行业常用的国产操作系统。选型时需要确认两个兼容性:一是EtherCAT主站软件是否支持国产OS,二是化成柜采集软件和MES客户端是否有国产OS版本。部分运动控制软件目前仍依赖Windows平台,需要提前确认。
- 生态完整性: 驱动适配(GPU、网卡、串口卡)、行业软件认证和长期供货保障是国产化落地的三个关键确认点。建议在采购前要求供应商提供飞腾+麒麟环境下的驱动兼容性清单和行业软件适配证明。
七、不同规模产线的工控机配置推荐
锂电池产线按产能规模分为GWh级(大型)、1-5GWh级(中型)和1GWh以下级(小型),不同规模对工控机的配置要求差异很大:
| 维度 | 小型产线(<1GWh) | 中型产线(1-5GWh) | 大型产线(>5GWh) |
|---|---|---|---|
| 涂布工控机 | 嵌入式BOX PC(x86四核) | 嵌入式BOX PC(x86六核)+ EtherCAT卡 | 分布式:多台BOX PC+集中运动控制器 |
| 化成/分容工控机 | 1台1U上架(4串口) | 2-4台1U上架(每台8-16串口) | 机柜式部署:多台2U冗余+RAID1 |
| 注液工控机 | 防爆型嵌入式(基础配置) | 防爆型嵌入式(双网口+隔离串口) | 防爆型+本安型接口+隔离栅 |
| 模组PACK工控机 | 1台4U(基础视觉) | 1台4U+1台工业平板(MES终端) | 多台4U(GPU视觉)+多台工业平板 |
| MES对接 | 单网口 | 双网口(设备网+管理网) | 三网口+VLAN隔离 |
| 冗余设计 | 无冗余 | 化成分容双机热备 | 全产线关键节点冗余 |
| 国产化要求 | 选配 | 化成分容优先国产 | 全工序强制国产化 |
关于7×24小时连续运行的可靠性保障,可参考工控机7×24小时运行:工业场景的不眠守护。宽温运行能力方面,化成柜区域温度可达50℃以上,可参考工控机宽温参数怎么看?-40℃到70℃运行背后的元器件与测试逻辑。
八、选型决策流程
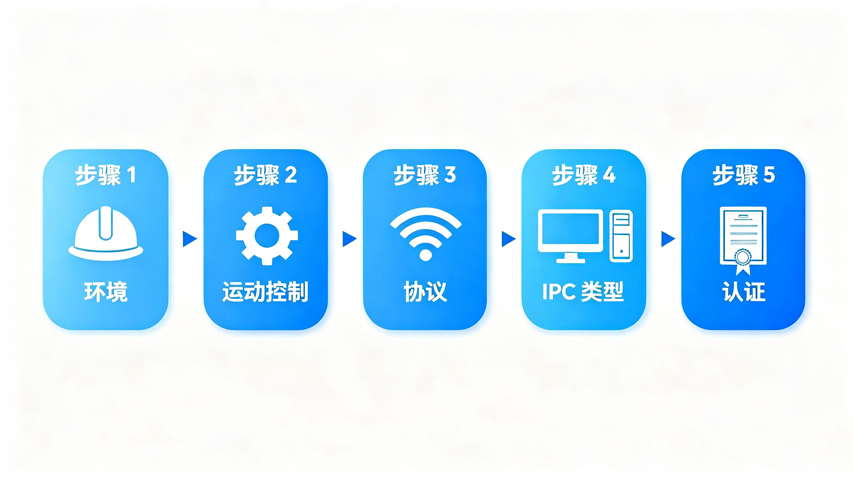
锂电产线工控机选型建议按以下五步决策:
- 确认工序环境等级: 判断工控机部署位置属于防爆区还是非防爆区,确认是否需要Ex防爆、IP65/IP66防护和防腐蚀设计。
- 评估运动控制需求: 确认工序是否需要EtherCAT多轴同步控制。如果需要,确认工控机是否支持PCIe EtherCAT主站卡扩展,或是否需要独立运动控制器。
- 规划通信协议与接口: 按工序盘点需要接入的设备和协议类型,计算串口数量、网口数量和是否需要CAN接口。化成/分容工序重点算串口数量,模组PACK工序重点算网口数量。
- 匹配工控机类型: 根据前三个步骤的结论确定工控机类型:防爆区用防爆型嵌入式BOX PC,运动控制用支持PCIe扩展的嵌入式或上架式,化成分容用上架式高串口配置,模组PACK用4U上架式+工业平板组合。
- 确认国产化与认证: 确认项目是否有信创合规要求,如果是则选定飞腾+麒麟平台,同时索取3C认证、防爆证书和消防验收所需技术文件。
九、采购检查清单
| 序号 | 检查项 | 确认要点 |
|---|---|---|
| 1 | 防爆等级 | 注液区ExⅡC不低于,确认防爆类型(隔爆/本安)、温度组别和气体类别 |
| 2 | 防护等级 | 涂布IP65+防腐蚀,注液IP66,其他工序IP54或柜内IP20 |
| 3 | EtherCAT接口 | 涂布/卷绕工序确认PCIe扩展槽数量和EtherCAT主站卡兼容性 |
| 4 | 串口数量 | 化成/分容按通道数计算,每台工控机通常需要4-16个隔离串口 |
| 5 | 网口数量 | ≥2口,MES对接场景需3口+VLAN隔离 |
| 6 | 7×24小时稳定性 | 确认BIOS看门狗、SSD选型(非HDD)、散热冗余设计 |
| 7 | 断电数据保护 | 化成/分容工序必须确认掉电数据不丢失,建议工业级SSD+缓存机制 |
| 8 | 国产化适配 | 信创项目确认飞腾+麒麟驱动清单,EtherCAT主站软件国产OS兼容性 |
| 9 | 认证文件 | 3C认证、防爆证书原件、消防验收技术文件,出口线加CE/UL |
| 10 | 长期供货保障 | 确认产品生命周期≥5年,备件供应和技术支持承诺 |
十、常见选型错误与规避
- 用普通工控机替代防爆工控机:在注液区部署普通IP54工控机,消防验收不通过被迫返工更换。规避方法:在项目设计阶段就按GB51377-2019标准确认区域防爆等级,采购时索取防爆证书原件。
- EtherCAT主站延迟过高:选用软件EtherCAT软主站+非实时OS,导致涂布同步周期超过1ms,面密度精度不达标。规避方法:运动控制工序优先选用硬件EtherCAT主站卡+PCIe扩展方案,或在实时OS上部署软主站。
- 化成串口数量估算不足:只配4个串口连接100通道化成柜,导致总线挂载设备过多引起通信延迟。规避方法:按每条RS-485总线不超过16台设备估算,不同协议设备分总线部署。
- 忽视NMP溶剂腐蚀:涂布区选用有风扇工控机,NMP蒸气吸入机箱后腐蚀主板和接口。规避方法:涂布区强制选用无风扇全密闭设计,接口处做密封处理。
- 国产化适配验证滞后:先采购飞腾工控机,后期才发现EtherCAT主站软件不支持麒麟系统。规避方法:在选型阶段就确认运动控制软件、采集软件和MES客户端的国产OS兼容性矩阵。
总结与选型建议
锂电池产线工控机选型的核心逻辑是:先确认工序环境和防爆等级,再规划运动控制和数据采集的通信协议需求,最后匹配工控机类型和配置档次。涂布工序的EtherCAT实时控制、注液工序的Ex防爆等级、化成分容的7×24小时数据完整性,是三个最容易出错的选型盲点。国产化方面,飞腾D2000平台配合银河麒麟系统已具备在数据采集和化成分容工序的部署条件,但运动控制工序的EtherCAT软件生态仍需逐项目验证。
与储能系统的BMS/EMS工控机选型不同,锂电产线选型更关注防爆合规、运动控制实时性和长时间生产数据完整性。关于储能系统侧的工控机选型,可参考储能系统工控机怎么选?BMS与EMS控制节点配置实战指南。
如果已经确认了产线规模、各工序的部署环境等级、运动控制协议和数据采集通道数,可以根据这些条件进一步确认工控机的防爆等级、串口网口数量、PCIe扩展配置和国产化平台方案,避免只按价格采购导致后期消防验收不通过或运动控制精度不达标。


售前电话:4008-616-216售前邮箱:sales@hwsys.cn
售后电话:4008-616-216售后邮箱:support@hwsys.cn
- 产品服务模块化工控机嵌入式工控机服务器/工作站标准主板AI人工智能计算模组工业平板电脑软件系统定制服务
- 解决方案矿山电力交通石化轨交储能水务机器人智能制造粮库医疗
- 服务与支持资料下载维修申请问题反馈
- 关于汉为公司介绍发展历程企业荣誉技术创新核心优势合作伙伴联系我们