
数控机床工控机怎么选?从轴数、插补周期到总线配置的选型指南
数控机床选工控机,不能只看CPU主频和内存容量。真正决定一台工控机能否胜任CNC场景的,是运动轴数、插补周期、工业总线类型、实时操作系统支持和现场环境防护等级。一台普通办公电脑算力再强,如果无法在250微秒内完成一次插补计算并准时把指令发给伺服驱动器,机床加工精度就会出问题。本文从车床、铣床、加工中心到五轴机床的差异化需求出发,帮你理清数控机床工控机选型的核心逻辑。
一、工控机在数控系统中的位置
理解工控机在数控机床中的角色,需要先区分三个容易混淆的概念:数控系统、CNC控制器和工控机。
数控系统是一个完整体系,包含人机交互界面(HMI)、运动控制核心、I/O采集和伺服驱动四个层次。传统数控机床通常用发那科、西门子、三菱等品牌的专用CNC控制器——它把上述四个层次封装在一台硬件里,架构封闭但稳定性高。
工控机介入数控系统的方式有两种:一种是作为HMI上位机,运行组态软件或专用HMI程序,向下通过现场总线连接专用CNC控制器,工控机本身不参与实时运动控制;另一种是作为"软CNC"运行平台,工控机直接安装运动控制软件和实时操作系统,自身承担插补计算和伺服指令发送。后一种方式正是近年国产化和开放式数控系统的主流方向。
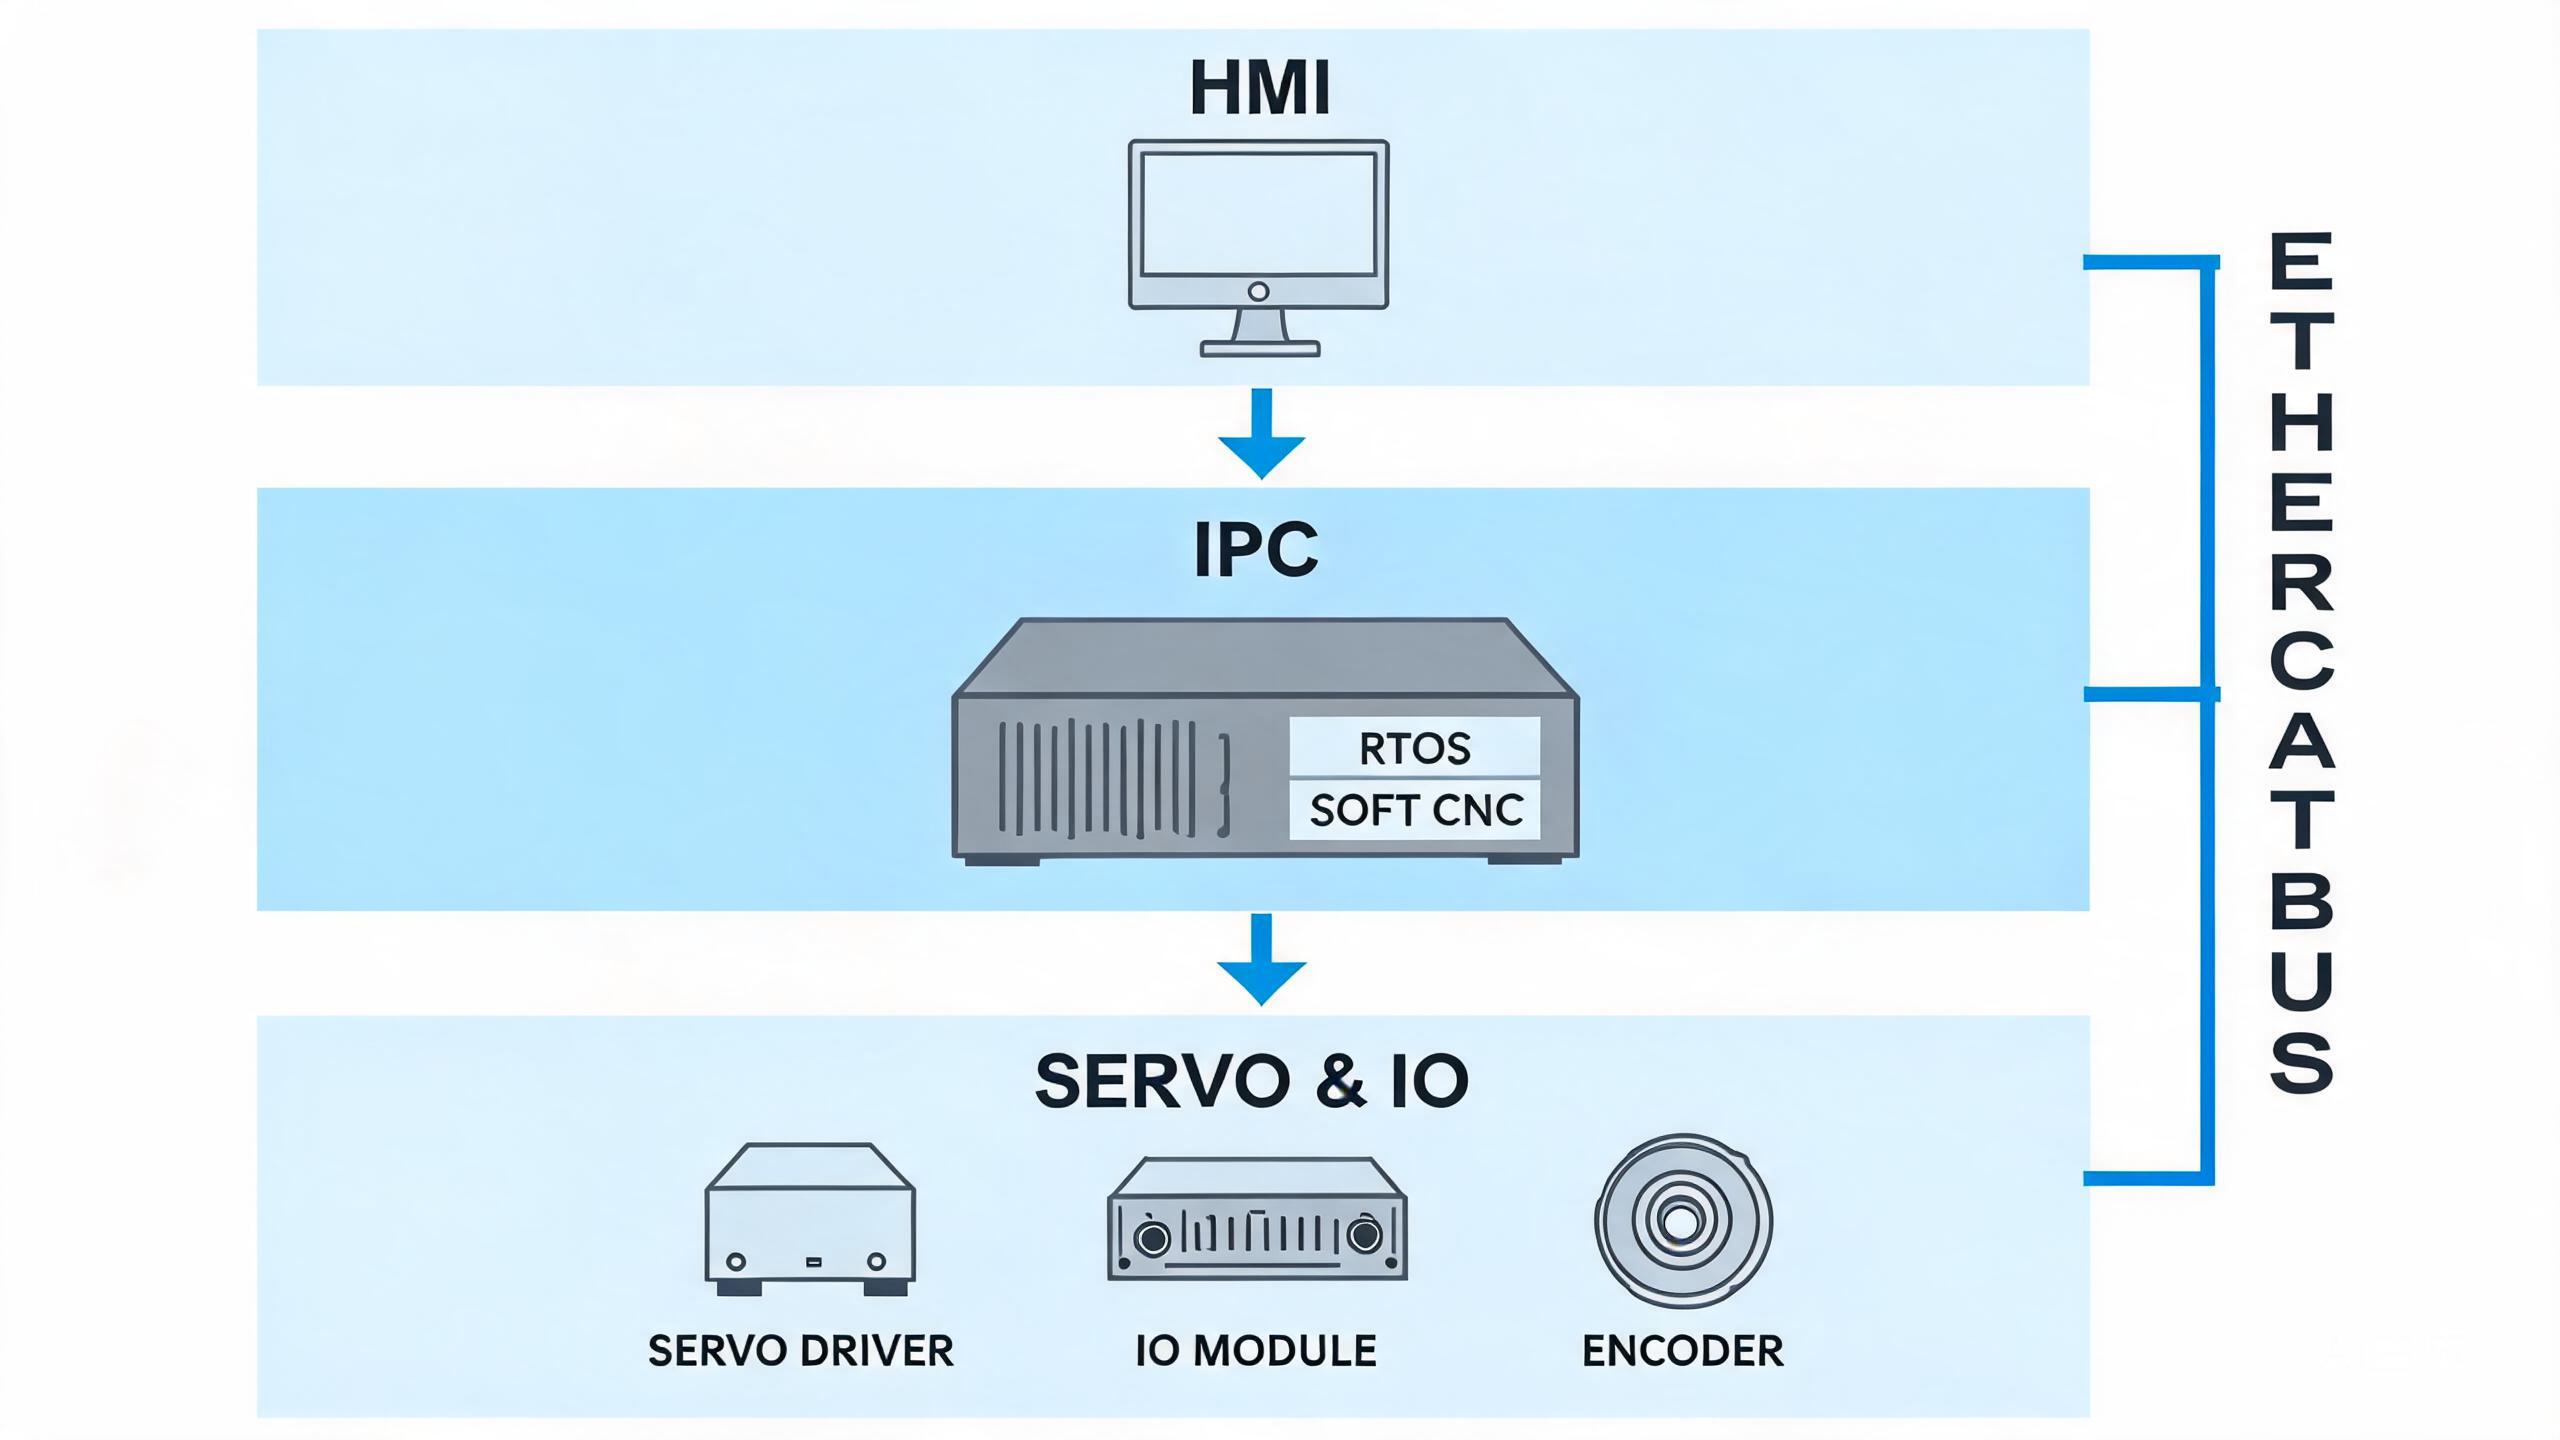
区分这两种角色是选型的第一步:如果项目只是需要一台工控机做HMI和数据采集,对实时性要求不高,选型相对简单;如果工控机要直接承担运动控制,就必须重点考察实时操作系统支持、总线主站能力和插补周期。
二、不同机床类型对工控机的需求差异
车床、铣床、加工中心、磨床和五轴机床,对工控机的要求差异很大。主要差异体现在运动轴数、插补周期、多通道加工和特殊I/O需求上。
| 机床类型 | 典型轴数 | 插补周期需求 | 关键总线 | 特殊需求 |
|---|---|---|---|---|
| 经济型车床 | 2-3轴 | 1-2ms | 脉冲/模拟量 | 成本低、接口少 |
| 铣床 | 3-4轴 | 0.5-1ms | EtherCAT/PROFINET | 多轴联动 |
| 加工中心 | 4-5轴 | 0.5-1ms | EtherCAT | 刀库控制、ATC |
| 磨床 | 3-6轴 | 0.25-0.5ms | EtherCAT | 高精度、高分辨率编码器 |
| 五轴加工中心 | 5-8轴+ | 0.25-0.5ms | EtherCAT | RTCP、多通道、高端伺服 |
| 线切割 | 4-6轴 | 1-2ms | 脉冲/EtherCAT | 高频脉冲电源控制 |
从表中可以看出,轴数越多、插补周期越短,对工控机的CPU计算能力、实时性和总线带宽要求就越高。经济型车床只需要2-3轴联动,插补周期1ms即可满足,普通嵌入式工控机配脉冲接口就能胜任;五轴加工中心需要5轴以上联动、0.25ms插补周期,就必须选择支持EtherCAT主站的工控机,并运行硬实时操作系统。
三、运动控制周期与实时性:选型最容易忽视的维度
很多采购人员在选工控机时只关注CPU主频和核心数,却忽略了实时性指标。运动控制的本质是在固定时间周期内完成"读编码器→计算插补→发伺服指令"的闭环,如果这个周期不稳定——有时250微秒、有时500微秒——加工表面就会出现刀痕和波纹。
实时性分两个层面:
- 硬实时:系统必须在确定的时间限内完成任务,超时即报警停机。数控机床运动控制属于硬实时场景,插补周期的抖动通常要求控制在10%以内。
- 软实时:任务应在规定时间内完成,偶尔超时可容忍。HMI刷新、数据采集等属于软实时。
标准Windows操作系统不是硬实时系统,无法保证微秒级的周期精度。如果工控机要直接承担运动控制,必须选择以下方案之一:
- 安装实时扩展层(如RTX、RT-Linux),在Windows内核下插入实时内核
- 运行专业RTOS(如VxWorks、QNX、嵌入式Linux with PREEMPT-RT补丁)
- 使用运动控制卡(PCIe插卡),由卡上的DSP/FPGA承担硬实时计算,工控机CPU只做非实时的人机交互和G代码解析
第三种方案在国内中低端数控机床中应用最广,因为工控机CPU不直接参与硬实时,选型压力小很多。但如果走软CNC路线(如基于EtherCAT的纯软件运动控制),就必须重点验证工控机的实时性指标和RTOS兼容性。
四、CNC场景的工业总线配置选型
工控机与伺服驱动器、I/O模块之间的通信总线,直接决定了系统架构的复杂度和成本。CNC场景中常见的总线类型有:
| 总线类型 | 实时性 | 典型周期 | 线缆长度 | CNC适配场景 |
|---|---|---|---|---|
| 脉冲+方向 | 硬件级 | 不适用 | ≤15m | 经济型车床/步进伺服 |
| 模拟量±10V | 硬件级 | 不适用 | ≤10m | 老设备改造、张力控制 |
| PROFINET IRT | 等时同步 | 0.5-1ms | ≤100m | 中端铣床/加工中心 |
| EtherCAT | 分布式时钟 | 0.25-1ms | ≤100m | 高端加工中心/五轴/磨床 |
| CANopen | 事件触发 | 1-2ms | ≤50m | 低端多轴、包装设备 |
选总线时需要确认三件事:工控机主板是否提供对应总线接口(或是否有PCIe扩展槽插入线卡)、伺服驱动器是否支持该总线协议、以及总线主站软件是否与工控机操作系统兼容。EtherCAT是目前CNC领域应用最广的实时以太网总线,多数国产运动控制软件都支持EtherCAT主站,但不同厂家的主站实现性能差异较大,选型时需要确认实际插补周期能否达到标称值。
五、软CNC方案 vs 传统专用数控控制器
近年来,越来越多的机床制造商和自动化集成商开始采用"工控机+软CNC"方案替代传统专用数控控制器。两种方案各有适用场景:
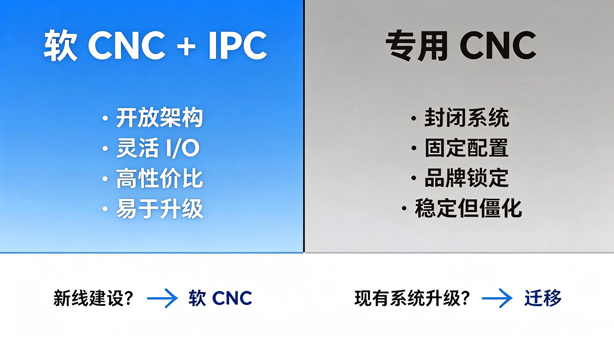
| 对比维度 | 工控机+软CNC | 专用CNC控制器 |
|---|---|---|
| 架构开放性 | 开放式,可自定义界面和工艺 | 封闭式,功能由厂家定义 |
| I/O扩展 | 通过总线自由扩展 | 受限于品牌I/O模块 |
| 成本 | 软硬件分离,规模化后成本可控 | 控制器+模块整体采购,价格固定 |
| 稳定性 | 依赖工控机硬件和RTOS质量 | 厂家整体调优,一致性高 |
| 升级维护 | 软件升级灵活,硬件可替换 | 受品牌生命周期约束 |
| 国产化适配 | 飞腾/龙芯+麒麟OS可自主可控 | 发那科/西门子等进口品牌主导 |
对于新建产线或需要定制化工艺的机床制造商,软CNC方案在开放性和国产化方面优势明显。但对于已经大量使用发那科或西门子控制器的工厂,短期内整体迁移到软CNC的改造成本和风险较高,更务实的路径是先用工控机做HMI升级和数据采集,保留专用CNC控制器做运动控制,待条件成熟后再逐步替换。
六、数控机床环境的工控机防护与安装
数控车间环境对工控机有几项特殊挑战:
- 切削液和油雾:加工区域切削液飞溅和油雾弥漫是常态,工控机如果用有风扇散热,风扇进气口会吸入油雾导致散热鳍片堵塞。无风扇工控机通过铝合金机壳传导散热,全密封设计更适合CNC车间环境。
- 振动:机床切削和换刀时会产生明显振动,工控机内部如果使用机械硬盘,磁头可能因振动导致读写错误甚至损坏。CNC场景应优先选择工业级固态硬盘(SSD),并确认工控机的抗振等级指标。
- 温度:南方车间夏季温度可能超过40℃,电控柜内温度更高。工控机宽温运行能力至少需要满足0-50℃,部分场景需要-20到60℃。
- 电磁干扰:伺服驱动器是强干扰源,工控机需要具备良好的EMC设计,串口和网口应有隔离保护。
安装方式上,CNC场景最常见的是将工控机嵌入电控柜标准导轨或19英寸机架。空间紧凑的小型机床可以选择嵌入式无风扇工控机,宽体标准机型则适合大型加工中心。
七、采购检查清单
以下10项是数控机床工控机采购前需要逐项确认的关键参数:
| 序号 | 确认项 | 选型要点 |
|---|---|---|
| 1 | 运动轴数 | 确认机床最大联动轴数和扩展轴数 |
| 2 | 插补周期 | 确认工艺要求的插补周期精度(0.25ms/0.5ms/1ms) |
| 3 | 总线类型 | 确认伺服驱动器支持的总线协议(EtherCAT/PROFINET/CANopen) |
| 4 | 总线接口 | 工控机是否提供对应总线网口或PCIe扩展槽 |
| 5 | 实时性方案 | 硬实时用RTOS或运动控制卡,软实时可标准OS |
| 6 | 操作系统 | 确认运动控制软件支持的OS(Windows/Linux/麒麟) |
| 7 | 存储方式 | 优先工业级SSD,避免机械硬盘 |
| 8 | 散热方式 | 有油雾环境优先无风扇密封机型 |
| 9 | I/O接口 | 确认串口数量、手轮接口、DNC传输方式 |
| 10 | 国产化要求 | 信创项目确认飞腾/龙芯+麒麟/UOS兼容性 |
八、常见选型误区
- 误区一:只看CPU主频,不看实时性。主频3.0GHz的标准Windows工控机,如果运行软CNC,插补周期的抖动可能远大于专用RTOS系统。选型时务必确认实时性指标,而不是单纯比较CPU跑分。
- 误区二:先买工控机再配总线卡。如果伺服驱动器已经选定了EtherCAT,但工控机没有预留PCIe扩展槽或网口数量不足,后期加装会很被动。总线选型必须在工控机采购前完成。
- 误区三:忽视切削液环境直接用有风扇机型。车间试运行时可能没问题,但运行3-6个月后油雾堵塞散热片导致频繁死机,维护成本远高于直接选择无风扇机型。
- 误区四:软CNC方案不做实时性测试就批量部署。不同工控机硬件平台、不同运动控制软件和不同伺服组合的实时性表现差异很大,建议先做单台样机验证再批量采购。
- 误区五:国产化替换只验证CPU不验证运动控制软件。飞腾平台跑Windows可能存在驱动问题,跑麒麟OS可能运动控制软件不兼容。国产化项目必须把运动控制软件兼容性验证纳入选型流程。
常见问题
工控机能直接替代发那科或西门子数控系统吗?
不能简单替换。发那科、西门子等专用CNC控制器是经过整机调优的封闭系统,包含硬件、软件、伺服、编码器在内的完整生态。工控机替代的是运动控制核心的计算平台,需要配合软CNC软件、EtherCAT总线伺服和I/O模块重新搭建系统。对于新建产线或定制化需求,软CNC方案可行;对于已有设备的控制器更换,建议分步迁移。
数控机床工控机最少需要几个网口?
取决于总线架构。如果使用EtherCAT连接伺服和I/O,最少需要1个EtherCAT网口做总线通信加1个标准以太网口做上位通信,共2个网口。如果HMI和运动控制分离,或需要连接多套总线,则需要3-4个网口。采购前按总线架构规划网口数量。
飞腾平台工控机能跑数控系统吗?
飞腾平台运行国产操作系统(如银河麒麟)的工控机可以承担HMI和数据采集角色。如果要直接运行软CNC做运动控制,需要确认运动控制软件是否有ARM架构版本以及是否支持飞腾CPU的指令集。目前部分国产运动控制软件已完成飞腾+麒麟适配,但选型前需要逐一验证软件兼容性。
总结
数控机床工控机选型的核心不是"选最贵的",而是"选对的"。轴数决定CPU算力需求,插补周期决定实时性方案,总线类型决定接口配置,车间环境决定防护等级。如果已经确定了机床类型、运动轴数、伺服总线协议、操作系统和现场环境条件,可以根据这些参数进一步确认工控机配置,避免只按价格采购导致后期扩展困难和加工精度问题。
更多选型参考:
- 工控机能当PLC用吗?软PLC的实时性要求、硬件配置与工控机选型(软PLC/软CNC实时性对比)
- 工控机怎么连接变频器和伺服驱动器?通信协议与接口配置指南(伺服驱动器通信接口配置)
- 工控机要支持哪些通信协议?Modbus、Profinet与EtherCAT的硬件接口与选型(EtherCAT/PROFINET协议选型)
- 无风扇和有风扇工控机怎么选?看粉尘、温度与维护周期(油雾环境散热方案选择)
- 工控机振动环境怎么选?抗振等级、存储与安装的配置指南(机床振动环境抗振选型)
- 工控机实时操作系统:硬实时保障,工业精确控制的时间锚点(RTOS与实时性深度解析)


售前电话:4008-616-216售前邮箱:sales@hwsys.cn
售后电话:4008-616-216售后邮箱:support@hwsys.cn
- 产品服务模块化工控机嵌入式工控机服务器/工作站标准主板AI人工智能计算模组工业平板电脑软件系统定制服务
- 解决方案矿山电力交通石化轨交储能水务机器人智能制造粮库医疗
- 服务与支持资料下载维修申请问题反馈
- 关于汉为公司介绍发展历程企业荣誉技术创新核心优势合作伙伴联系我们